МОЖНО ЛИ ВАРИТЬ КУЗОВ АВТОМОБИЛЯ ПОРОШКОВОЙ ПРОВОЛОКОЙ
Да, кузов автомобиля можно варить порошковой проволокой.
Порошковая проволока является одним из способов сварки металлических конструкций, включая автомобильные кузова. Она отличается тем, что состоит из тонкого металлического порошка, который обволакивает проволоку. В процессе сварки кузова автомобиля, порошковая проволока подвергается нагреванию и плавлению, позволяя эффективно соединить металлические детали.
Сварка порошковой проволокой обеспечивает прочное соединение, а также предоставляет возможность сварки на более высоких скоростях. Этот метод широко используется в автомобильной промышленности, в том числе для сварки кузовов автомобилей.
Однако перед сваркой кузова автомобиля порошковой проволокой необходимо убедиться в том, что выбранный метод сварки соответствует требованиям и рекомендациям производителя автомобиля. Рекомендуется обратиться к профессионалам и следовать их рекомендациям для достижения наилучших результатов и безопасности в процессе сварки.
Какую порошковую проволоку купить? / Сварка порошковой проволокой в синергетике!
Сварка порошковой проволокой. руки бы поотбивал.Киев.Апрель.
Сварочный шов Флюсовая проволока Без газа #ЛадаЛасточка99
Сварку полуавтоматом БЕЗ ГАЗА ! Результат такой что ВСПОМНИЛ про электроды.
Можно ли обычной проволокой варить без газа? / Полуавтомат DECAPOWER SYNMIG 180
Сварка полуавтоматом без газа. Проверенный способ
Сварка авто флюсовой (порошковой) проволокой
Можно ли ПЕРЕВАРИТЬ машину БЕЗ ГАЗА обычной омеднённой проволокой
Константин Степанов
Я сварщик 5-го разряда с III уровнем квалификации по НАКС. За свою карьеру я работал на различных строительных и промышленных объектах, где приобрел глубокие знания и практические навыки в области сварочных технологий. Моя специализация охватывает широкий спектр сварочных работ, включая аргонодуговую и полуавтоматическую сварку. Я горжусь своим вкладом в возведение ключевых инфраструктурных объектов и постоянно стремлюсь к повышению своего мастерства, обучаясь новым методикам и технологиям в сварке.
Типы проволки для полуавтомата и выбор сварочного аппарата для гаражной мастерской

Предисловие: Я новичок и большинство, что здесь описано — это информация с разных источников, форумов аккумулированная в один пост и нацеленная на закрытие 80% вопросов по выбору сварочного оборудования для кузовного ремонта автомобиля в гаражных условиях. Для получения ответа без вникания в подробности листайте в низ, там я подведу итоги.
Каждый хочет видеть свою машину целой и рабочей. И если по технике многие могут привести в порядок сами свой автомобиль, то по вопросам состояния кузова зачастую обращаются к людям, которые этим занимаются. И в целом это правильно, особенно, если ты здоровый человек и машину берешь чтобы ездить, а не корпеть и выводить в идеал.
Читая посты в интернете, рассматривая технологические процессы, зачастую, многие кузовщики их нарушают, особенно, когда оказанная услуга стоит не дорого. И, внимание, я не осуждаю таких кузовщиков! Ибо, к примеру, десятки, жиги и некроведра, которые берутся людьми просто как автомобиль, который их возит, то вкладывать баснословные деньги, для того чтобы ты не вывалиться в дороге, а вместо ковра не было бассейна, не имеет смысла. Но для себя я решил, что если хочешь сделать хорошо, то сделай это сам. Причем можно при этом сэкономить немало денег без сильной потери в качестве, но лишь при том условии, что будешь знать технологические процессы и их свойства. Но материал мы затрагивать не будем, но вот тему сварочного оборудования и того, что к нему прилагается стоит обсудить стоит, так как в интернете по этой теме бардак, и чтобы разобраться придется посетить множество сайтов и потратить уйму времени. Если буду не прав — подправьте.
Типы сварки и используемый газ:
MMA (Manual Metal Arc/ручная дуговая сварка) – это сварка с использованием штучного электрода. Варить им машины можно, но есть много нюансов. Если привести аналогию, то это как плоскогубцами откручивать болт. Но если в двух словах – не рекомендую. Так как тонкий металл вы качественно не сварите, а только «н@срете».
MIG/MAG (Metal Inert/Active Gas) – это тот самый вид сварки, которым преимущественно восстанавливают кузова и детали автомобилей. В качестве защиты тут уже используется не покрытие электрода, как при MMA типе сварки, а защитный газ. К примеру, к активному газу относится аргон, а к инертному углекислота. Чаще используется в гаражных мастерских либо углекислота, либо сварочная смесь. Сварочная смесь бывает разной, но, как правило, это смесь углекислоты с аргоном в процентном соотношении (co2-25%, Ar-75%). Уточню, что они используются для сварки черного металла.
Для нержавейки, к примеру, смесь будет иметь такие пропорции (co2-2%, Ar-98%).
Для сварки алюминия используют в качестве защитного газа аргон или его смесь с гелием.
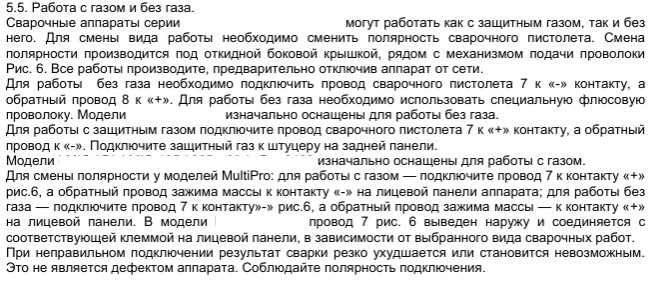
Так же многие сварочные аппараты данного типа поддерживают сварку без использования защитного газа с использованием порошковой или флюсовой проволоки. Для этого требуется сменить полярность на сварочном аппарате.
TIG (Tungsten Inert Gas) – это ручная дуговая сварка с использованием неплавящегося электрода. Применяется при ремонте автомобилей. Данный тип сварки менее производительный и более дорогой. В общей практике используется преимущественно для сварки цветных металлов. В автомобиле, как правило, используют для создания кастомной выхлопной системы из нержавеющей стали.
Есть еще сварка газом с присадкой, но для сварки автомобилей не применяется.
Виды проволоки:
Порошковая – проволока, внутри который используется порошок и защищает сварочную область. Применяется как для сварки автомобилей, так и для бытовых нужд без использования защитного газа.
Флюсовая проволока – это проволока по применению схожа с порошковой, но можно варить на открытой местности. При ее использовании, количество разбрызгиваемого материала существенно снижается. Данная проволока дешевле порошковой, и выделяет при сварке меньше вредных веществ. Некоторые источники между флюсовой и порошковой проволокой ставят знак равно.
Омедненная – эта проволока покрыта медной оболочкой, и используется для сварки углеродистой и низкоуглеродистой стали в среде защитного газа. Защитный газ может быть углекислота или сварочная смесь.
Легированная – эта проволока позволяет проводить сварку почти с любыми материалами и почти с любым газом.
Алюминиевая – эта проволока предназначена для сварки алюминиевых материалов. Защитным газом выступает аргон или смесь аргона с гелием. Алюминий можно варить без газа, но специальной порошковой проволокой по алюминию.
Из нержавеющей стали – эта проволока предназначена для сварки материалов из нержавеющей стали. Данный тип проволоки предотвращает коррозию сварочного шва. Используемым газом выступает аргон, углекислота и смесь аргона и углекислоты. Так же поддерживает сварку без газа, но с использование порошковой проволоки для нержавеющей стали.
Виды баллонов и требования к ним:
Прежде, чем перейти к описанию баллонов, стоит упомянуть, что для различного вида газа используется собственный баллон. И во избежание травм и прочих негативных последствий стоит выбирать баллон строго под тот вид газа, который планируете использовать.
Учитывая, что видов газа, а тем более их смеси превеликое множество, то рассмотрим лишь баллоны для углекислоты и сварочной смеси, как наиболее распространённые и ходовые для кузовного ремонта в гаражной мастерской.
С виду баллоны могут быть абсолютно одинаковыми, за исключением того, что на них написано для каких газов он используется. На баллоне, который предназначенный для углекислоты, будет написано на черном фоне «углекислота». Соответственно, на баллонах, предназначенных для сварочной смеси будет написано «сварочная смесь». И по большей части различий между баллонами нет, за исключением того, что под углекислоту баллон имеет меньшее рабочее давление, нежели под сварочную смесь. Как правило, рабочее давление у баллона под углекислоту составляет 150 атмосфер, а под сварочную смесь около 200 атмосфер. И пусть рабочее давление не вводит вас в заблуждение. ДАВЛЕНИЕ В ЗАПРАВЛЕННОМ БАЛОНЕ НЕ ДОЛЖНО ПРЕВЫШАТЬ 70 АТМОСФЕР!
По хранению баллона сильно специфических требований нет. Баллон не должен иметь трещин, вмятин и прочих следов небрежной или неправильной эксплуатации, а также не должен пропускать газ. Хранить при температуре от минус 40 до плюс 50 градусов и минимум в метре от источников тепла. А так же не допускать попадания солнечных лучей и влаги. И не забываем про регулярную проверку давления в баллоне. И, исходя из этого, кажется, что не все так страшно. Но первая опасность — это утечка. Можно получить отравление со смертельным исходом. А вторая – нюансы заправки.
Заправка баллона и транспортировка:
Вот тут из безобидного может перерасти в ужасающие последствия. Так как перед выбор сварочного оборудования себе, прочитал не мало статей и форумов. Ошибки в заправке могут быть по различным причинам, и чтобы избежать последствий, то обращайте внимание на несколько вещей. А конкретно. Лучше всего баллон заправлять по весу. Берем паспортное значение веса баллона и суммируем с паспортным значением вентиля или взвешиваем пустой баллон перед заправкой. И взвешиваем после заправки. На 1 чистый литр баллона приходится около 700 грамм углекислоты, если температура, при которой будет осуществляться транспортировка и хранение не, будет превышать 21 градус. И около 350-400 грамм на литр, если температура перевозки и хранения не будет превышать 31 градус. Для более подробного расчета можно найти таблицу в интернете, но для ориентировки этих значений вам хватит. Если нет возможности заправить по весу, то подключаете редуктор и наблюдаете за давлением, как только давление перевалило за 70 атмосфер, то выносите баллон на улицу и понемногу стравливаете до безопасного давления. На некоторых баллонах и на многих редукторах есть клапан аварийного сброса, но тут лучше надеяться не только на защиту от «дурака».
Паспорт баллона вам расскажет о дате производства, его весе, давлении рабочем и пробном и ряд других параметров.

Теперь стоит запомнить, что аттестация баллона действует 5 лет с момента производства или последней аттестации. Без аттестации баллон не примут на заправку, а так же такой баллон НЕБЕЗОПАСЕН для использования. Если срок службы на баллоне не указан, то он составляет 20 лет, после чего баллон должен быть утилизирован как небезопасный для эксплуатации. На крайний случай, если баллон подходит по габаритам, то используя методы предосторожности, можно из него сделать печку или мангал.
Перевозка баллона должна производится в горизонтальном положении со специальным «колпаком», без возможности падения, перемещения, а так же избыточного нагрева.
Редуктора. Тут сильно расписывать не буду, так как тут на вкус и цвет. Отмечу лишь то, что должны подходить по резьбе плотно. Под каждый газ используется свой редуктор, иначе велика вероятность неточности работы приборов измерения.
Итоги. Что же выбрать для гаражной мастерской.
Сварочный аппарат с технологией сварки MIG/MAG, который поддерживает метод сварки и без газа. Есть сварочные аппараты, которые поддерживают еще и MMA, а бывает и TIG сварку ко всему прочему. Но, как правило, они дороже.
Варить с газом или без?
Отвечу на вопрос многих начинающих. Омедненной проволокой можно варить без газа. И такая сварка даже будет держаться. Но стоит учесть, что это нарушение технологического процесса, а второе – это то, что в центре прихватки будет кратер. Их обычно перекрывают сваркой внахлест. Потом это зачищается и будет чистый металл. Держать это будет, и для малого бюджета может подойти заварить дырку в крыле или тех кузовных элементах, где нет нагрузки. Нагруженные части я не рискнул бы таким методом варить. По поводу сварки данным методом знакомый сказал, что на разрыв держать будет, но трубу с давлением уже нет. Но еще раз скажу, что крайне не рекомендую так делать!
Если вам нужно переварить одну машину, а то и того меньше – пороги, то сварочный аппарат с порошковой проволокой наш вариант. Просто покупает аппарат с поддержкой сварки без газа, меняем полярность и варим. Из минусов это чуть больше брызг и, по некоторым данным из интернета, нужно защищать данный шов. В моем понимании любой шов в автомобиле нужно защищать, и не важно, с газом ли он варился или без. К слову, брызги можно убрать, попутно зачищая и сравнивая сварочный валик с плоскостью кузова автомобиля.
Если планируете этим заниматься и готовы понести определенные траты и неудобства, то можно рассмотреть сварку и с газом, так как она даст чуть лучше провар и более красивый шов. Но стоит учесть, что тут бюджетно не совсем получится. Баллоны ниже 10 литров мы рассматривать не будем, так как для постоянного использования нецелесообразно. В моем регионе на площадках продажи предметов, бывших в употреблении, объявлении с продажей баллонов не было, только объявления о заправке. Идем в магазин. В среднем баллон 10 литров стоит около 4 тысяч рублей. Но 10 литров будет многим маловат, смотрим на 20 литров. Цены на такие баллоны уже начинаются от 8 тысяч. Добавляем сюда самый дешевый редуктор за одну тысячу рублей, заправку и шлаг до сварочного аппарата, то уже выходит стоимость еще одного бюджетного сварочного аппарата. К примеру, мой аппарат весьма неплохой и вышел мне в 10 300рублей. Из минусов не поддерживает катушки 5кг. Но даже если вы сумели скраежопить сэкономить на Б/У баллоне, то не забываете про аттестацию и срок службы, так как переаттестация – процедура не бесплатная. К слову, по разным источникам, минимальное давление в среде углекислоты – 0.2 — 0.5 атмосферы.
Поэтому начинающему я советую взять MIG/MAG сварочный аппарат, который поддерживает сварку с газом и без. Поначалу варить порошковой проволокой, а если возникнет необходимость варить с газом, то всегда можно доукомплектовать ваш сварочный аппарат.
Послесловие.
Со временем пост будет дополняться и редактироваться. Но, я думаю, на многие первичные вопросы в преддверии выбора сварочного аппарата, ответ вы получили и немного сэкономили своего времени, а так же может быть и здоровье. Политику драйва на счет ссылок не знаю, поэтому если хотите прочитать подробнее по давлению и заправке баллонов, то забейте в поисковик » ПОЛЬЗОВАТЕЛИ БАЛЛОНОВ! ОБЯЗАТЕЛЬНО ПРОЧТИТЕ ЭТИ 2 ТРЕДА!«.
P.S. Всем добра, солнца, крепких швов и надежных баллонов.
Что нужно новичку, чтобы начать сварочные работы по кузову
ВНИМАНИЕ! В настоящей заметке изложен один из множества вариантов, доступных новичкам, по началу сварочных работ по кузову автомобиля. Данный вариант основан на опыте автора и призван продемонстрировать решение двух основных задач, встающих перед новичком:
1) какое оборудования и оснащение приобрести, чтобы выполнить работы и не слишком потратиться.
2) как выполнять сварочные работы.
ОСОБОЕ ВНИМАНИЕ! В данной заметке описывается то, чем пользуется сам автор (т.е. я лично). Все кто попытается обвинять меня в рекламе — идите … мимо!
Часть 1. Оборудование и оснащение.
Минимальный набор оборудования составит:
1) Болгарка с диаметром круга 115 мм и мощностью 300 — 450 Watt. Крупнее брать не стоит, т.к. не удобно будет делать резы на локальных участках кузова. Круги к ней толщиной от 1 (для большинства панелей) и 2 мм (для лонжеронов). Круглая кор-щётка. Диск зачистной (образивный) толщиной 5-6 мм (для стачивания излишков сварки.
2) Насадка на болгарку типа ленточный гриндер (напильник) для зачистки/шлифовки в узких местах
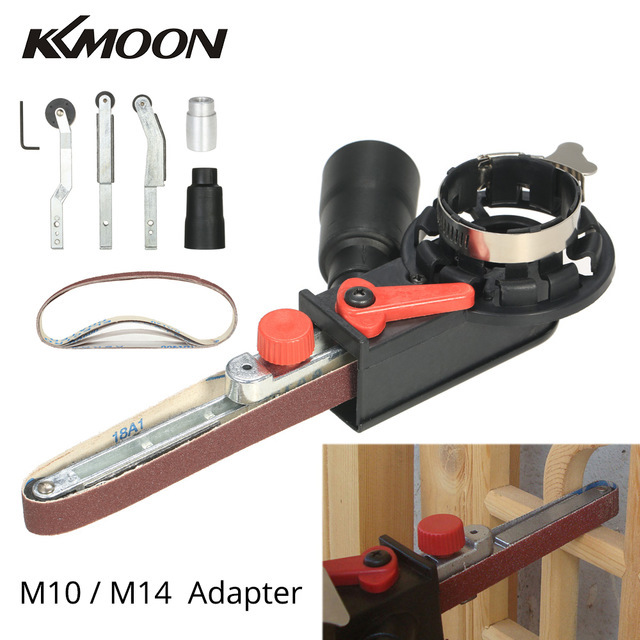
, и ленты к нему.
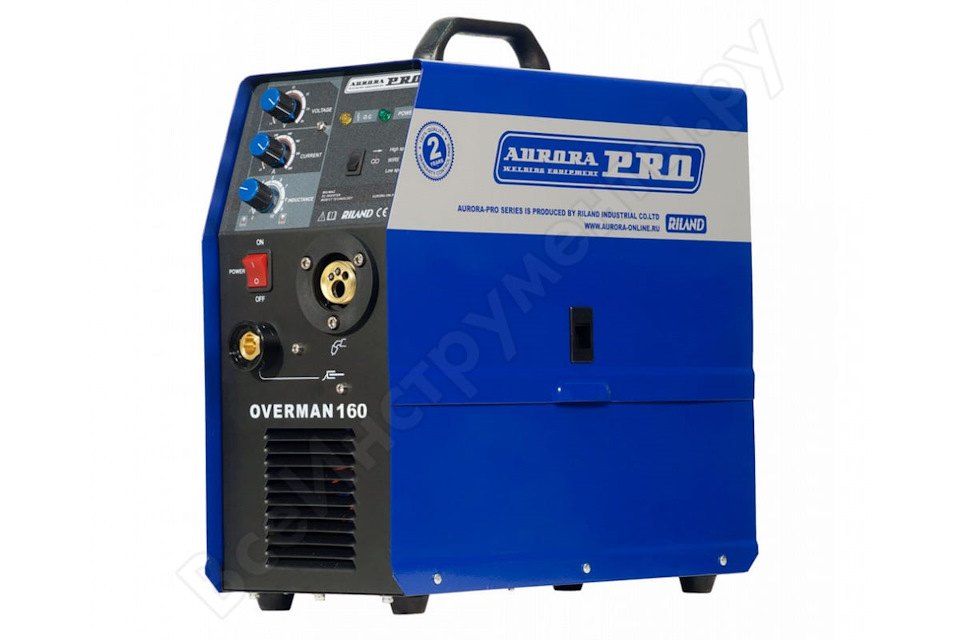
3) Сварочный аппарат Aurora Overman 160 или 180 и бобина самозащитной порошковой проволоки E71T-GS.
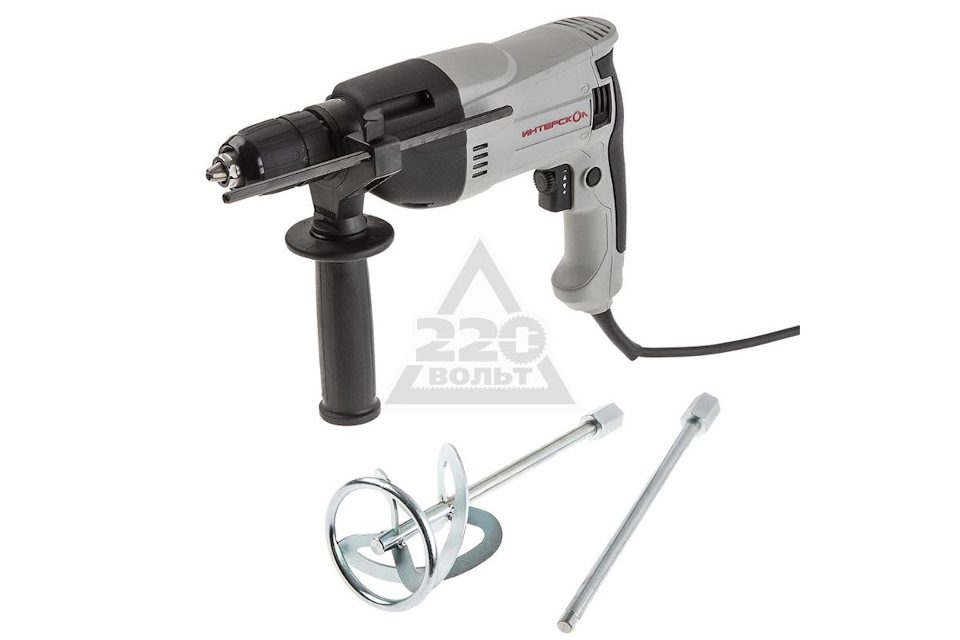
И сверла для точечной сварки. Как изготорвить такие самому из свёрел по металлу, можно почитать ЗДЕСЬ
5) Ручной инструмент: молоток слесарный, зубило, набор свёрел по металлу, ручная кор-щётка с металлической щетиной.
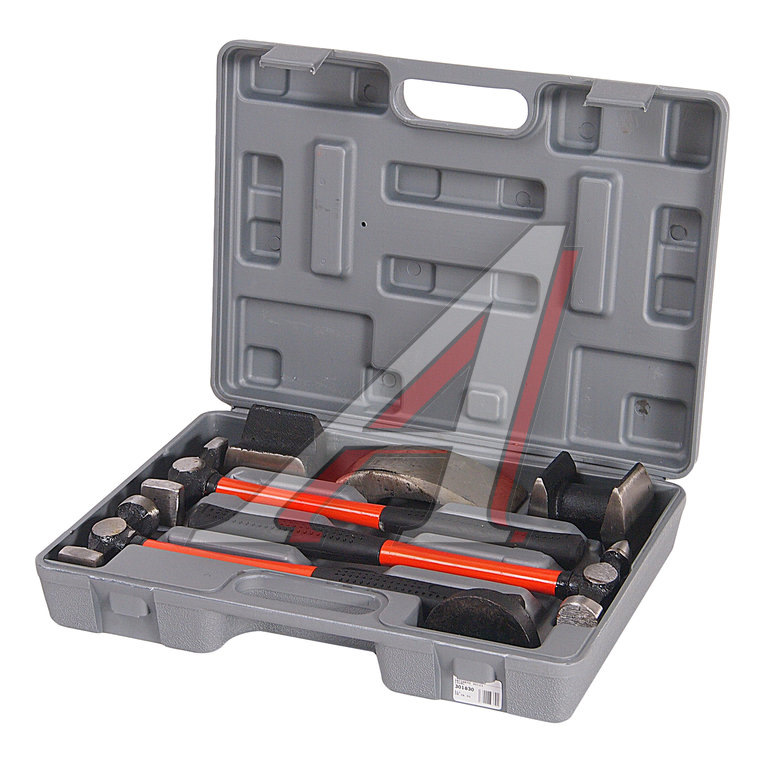
6) Набор рихтовочных инструментов для грубых работ
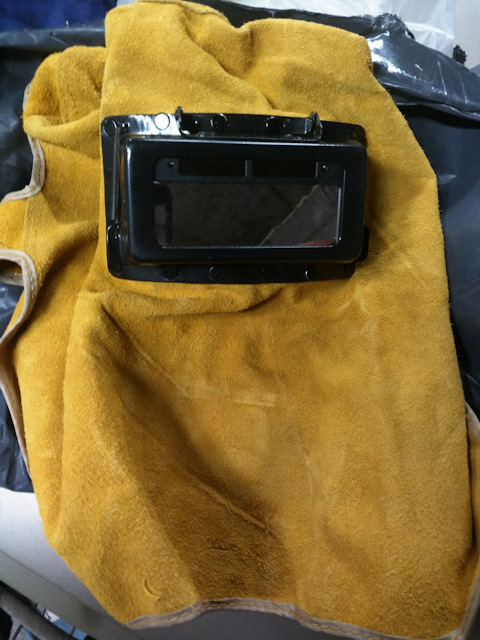
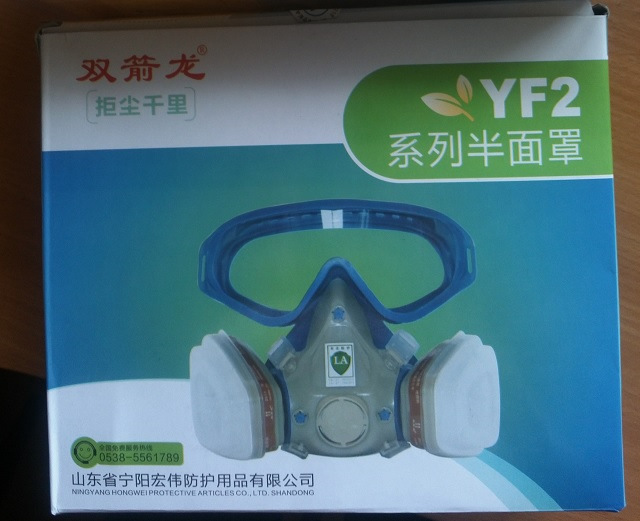
8) Респиратор с фильтрующими элементами
9) Сварочные зажимы (клещи)
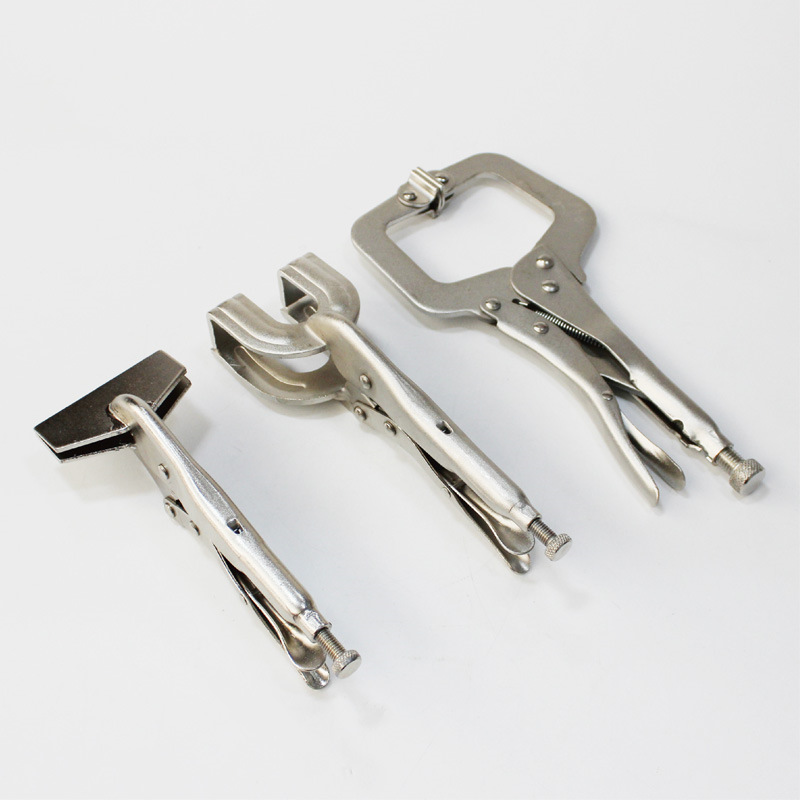
Вопросы на ответы по списку выше.
Вопрос: Почему сварочный аппарат Aurora Overman 160 или 180?
Ответ: Это один из немногих аппаратов профессионального качества и назначения, доступный по бюджетным ценам, т.е. до 30 000 руб. Аппарат прост в устройстве, надежен, не требователен к опыту сварщика. Позволяет подстраиваться под разные задачи.
Вопрос: Почему самозащитная порошковая проволока E71T-GS?
Ответ: Самозащитная порошковая проволока — по сути очень похожа на плавящийся покрытый электрод, только состав, генерирующий защитный газ вокруг дуги, помещён внутрь проволоки. Такой проволокой можно осуществлять сварку в тех же условиях, что и плавящимся покрытым электродом, т.е. даже под открытым небом и при несильном ветре. Баллон с газом, газовый редуктор с манометром и расходомером, подогреватель CO2 не нужны. На этом экономится около 15 000 руб. Но такая проволока дымит, а место сварки покрывается шлаком, который нужно очищать.
3) ВАЖНО!
а) Сварку нужно вести на прямой полярности, т.е. на горелку должен быть подключен «-«. Такой режим дает максимальное тепловложение в материал кузовных панелей, что позволяет производить сварку на более низких токах и в более щадящем (по зоне отжига металла) режиме.
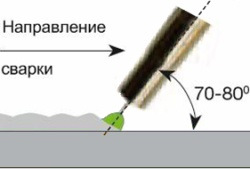
б) Сварку необходимо выполнять углом назад, оттесняя шлак в хвостовую часть ванны. Иначе шлак будет попадать в сварную ванну, и шов получится пористый!
Универсальная самозащитная проволока для кузовных работ — E71T-GS толщиной 0,8 мм. Такая проволока предназначена для сварки низкоуглеродистых и низколегированных сталей, а это означает, что прочность материала шва выше чем у стали кузовных панелей, и близка к прочности стали лонжеронов и иных элементов кузова из низколегированных сталей.
Пример:
ESAB CORESHIELD 15
Не стоит экономить на качестве проволоки! Одна бобина в 5 кг. позволит Вам не только освоить сварочный процесс, но провести работы по ремонту около 50% кузова автомобиля класса С, включая кузов универсал. Плюсом будет исключение влияния качества проволоки на процесс сварки, что даст более быстрое освоение процесса.
Часть 2. Обучение работы со сварочным полуавтоматом Aurora Overman 160 или 180
В самом начале смотрим следующие видеоролики (и не слушаем советчиков, говорящих, что средняя крутилка на Overman регулирует силу тока!):
(особенно важно осознать!)
Как видно из первого видео (из из опыта автора), сварка листового металла толщиной до 1мм (т.е. 90% кузовных элементов) может осуществляться в режиме: напряжение 14,5 В, подача (а) 40, индуктивность от 1 до 5.
Точечная сварка через просеченное отверстие может вестись в режиме напряжение 15,5-16 В, подача (а) 60-70, индуктивность от 1 до 5.
Для тренировки найдите куски металла толщиной 0,8 — 1 мм и пробуйте сваривать в стык, сквозь просеченное отверстие, в нахлест, экспериментируя (в небольших пределах) с настройками.
Перед сваркой металл должен быть очищен до блеска от лакокрасочных и цинковых покрытий, смазок, грязи и ржавчины. Используйте круглую кор-щетку для болгарки. Небольшие остатки вкраплений ржавчины или цинкового покрытия проволока E71T-GS переносит спокойно.
Варить тонкий металл лучше точками с шагом 2,5 см, интервалом охлаждения металла в несколько минут перед следующим проходом. При каждом новом проходе точки ставятся по центру между ранее нанесенными точками.
После каждого прохода зачищайте точки и промежутки между ними корщёткой до блеска!
Какой должен быть результат?
1. Звук сварки должен быть слышен как ровномерное шипение/жужжание.
2. Сварочный шов должен быть округлым и слегка выпуклым, не более 3 — 5 мм в ширину, покрыт ровномерным тонким слоем шлака\нагара, не должен иметь пор/кратеров/дыр.
3. При сварке в стык, валик шва должен быть с обеих сторон (с обратной стороны тоньше и менее выпуклый).
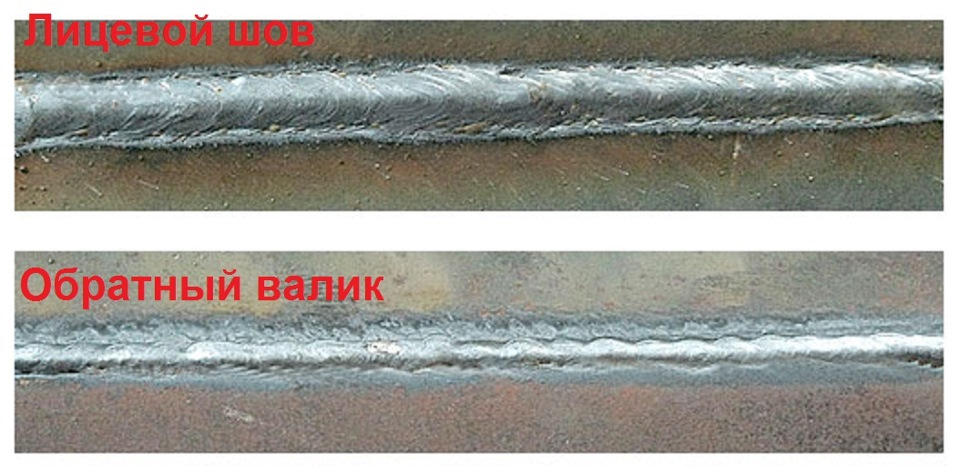
4. При сварке встык и через просеченное отверстие с обратной стороны должно быть отчетливо видно проплавление металла (тонкая линия обратного шва, или бугорок для точечной сварки).
5. Сваренные детали не должны легко разделяться при сгибе по шву или разведении деталей в стороны после точечной сварки или внахлёст. Разрыв металла должен происходить по краю шва (точки), но не по самому шву.
Удачи, и не бойтесь начинать! Но и кидаться сразу, без тренировки, на автомобиль с инструментом не стоит 🙂
Сварка кузова автомобиля своими руками

При возникновении необходимости в кузовном ремонте, прежде всего, всатет вопрос о вспомогательных средствах, которые помогли бы исправить имеющееся положение вещей (повреждение кузова). Так, в частности вам, необходимо будет иметь оборудование для правки кузова, сварочное оборудование и конечно же малярное — покрасочное оборудование.
Конктретно в этой статье, мы хотели рассказать лишь об одном из этапов кузовного ремонта. То есть лишь об одном виде оборудования. Данная статья будет посвящена сварочному оборудованию для выполнения кузовных работ на автомобиле своими руками. Мы поговорим о выборе сварочного аппарата, о технике безопасности, принципах работы сварочного аппарата, материалах используемых для сварки кузова и о технологии сварки.
Сварочный аппарат переменного тока с электродами для сварки кузова автомобиля (ручная сварка)

Для самых неискушенных может показаться, что можно обойтись рядовым сварочным аппаратом для ремонта кузова автомобиля, а аменно сварочником переменного тока с электродами и возможностью выставлять ток под них. Хотелось сразу сказать откровенно, что если вы хотите достичь прочного качественного эстетичного шва на кузове автомобиля, то с таким сварочным аппаратом вам это не реализовать. Для ремонта кузова автомобиля такой аппарат вам никак не подойдёт. На легковом автомобиле почти нет таких мест, куда можно без проблем подлезти электродом, или это вообще невозможно или электрод придется каждый раз откусывать что бы подобраться к месту сварки. Такой сварочный аппарат на электродах подойдет в случае если надо приварить грубое железо, если вы оторвали буксировочный крюк или фаркоп. Или захотели на скорую руку заварить лопнувшую раму на грузовом автомобиле. Если вам нужно варить арматурную сетку из прутка, так скажем, толщиной от 10 мм, или другой, относительно толстый металл, то такой выбор – в самый раз.
Какой сварочный аппарат нужен для сварки деталей кузова автомобиля?
При необходимости варить тонкий кузовной металл, толщиной порядка 0,8 -1 мм, а не жечь в нём дырки, сварочный аппарат должен быть углекислотным полуавтоматом. Если подробнее то углекислотный полуавтомат, это сварочник который варит проволокой, автоматически подаваемой в зону сварки, или аппарат, предназначенный для сварки неплавящимся (вольфрамовым) электродом в среде защитного газа. На западе такие автоматы имеют абревиатуру MAG и TIG, о том что это значит чуть далее. Причём, углекислотный полуавтомат можно назвать основным видом сварочных аппаратов для гаражников, и сервисов выполняющих кузовной ремонт. Углекислотный аппарат наиболее универсальный и доступный среди всех сварочников, которыми можно выполнить качественно кузовной ремонт. Он может варить стальной лист толщиной от 0,8 мм и вплоть до 5-6 мм. То есть углекислотный автомат вполне заменит сварочный аппарат на электродах, а вот наоборот уже не получится. При этом стоит отметить, что качество сварки (провар и исключение напряжения металла в околошовной зоне) даже для грубого железа здесь получится на порядок выше.
Надо заметить и следующее, если научиться варить электродом – долгий и не простой процесс, то научиться варить углекислотным полуавтоматом значительно быстрее и проще, так как от вас не требуется умение зажигать и поддерживать дугу во время сварки. То есть, квалификация сварщика на полуавтомате может быть ниже, но качество при этом шва будет выше.
Суммируя всё вышесказанное, можно убедительно заявить, что гаражная сварка кузова автомобиля – это прежде всего электрическая сварка в среде защитного газа выполняемая полуавтоматом.
Что может полуавтомат в качестве сварки кузова автомбиля и не только.
Еще раз повторимся про полуавтомат более конкретно, вернее про его возможности. Сварка полуавтоматом – основа кузовного ремонта автомобиля. Только благодаря тому, что у вас есть надёжный углекислотный полуавтомат, ремонт любого автомобиля не будет казаться авантюрой. Будь то старая, дырявая и убитая «копейка», у которой вместо порогов осталась лишь ржавая бахрома, а водитель и пассажиры ежесекундно рискуют выпасть из салона через огромные дыры в полу, или пафосная иномарка, расплющенная невнимательной блондинкой в роковом ДТП. С помощью углекислотного полуавтомата вы восстановите любой кузов – приварите любые заплаты на любые дыры, вварите новые кузовные детали – крылья, пороги, лонжероны, ремонтные вставки, выправите вмятины, к которым нет доступа изнутри, и тем самым подарите автомобилю новую жизнь.
Помимо ремонта автомобильных кузовов, углекислотный полуавтомат позволит вам решить множество других важных проблем:
1. Ремонтировать сваркой садовый и домашний инвентарь
2. Сваривать водопроводные трубы.
3. Изготавливать специнструмент для ремонта автомобиля – например, мощный торцовый ключ для отворачивания ступичных гаек
4. Изготавливать любые металлоконструкции для вашего гаража, например, стеллажи из стального профиля.
Технические термины абревиатуры используемые в сварочных работах
MIG — металл – инертный газ (например, аргон). Сварка происходит в среде инертного газа, не взаимодействующего с расплавленным металлом.
MAG — металл – активный газ (углекислый газ). Сварка происходит в среде защитного газа, взаимодействующего с расплавленным металлом сварного шва. Некоторые пояснения: если вы варите углекислотным полуавтоматом, то значит, это MAG сварка. Если вам надоело варить с углекислым газом, и вы подключили тот же полуавтомат к баллону с аргоном, то это уже MIG сварка.
TIG — сварка неплавящимся вольфрамовым электродом в среде инертного газа (как правило, аргона).
Какие газы используют для полуавтоматической сварки кузова автомобиля
Основной газ применяемый для полуавтоматической сварки это СО2 (двуокись углерода), также именуется как диоксид углерода, угольный ангидрид.
Двуокись углерода подается в зону сварки под давлением, при этом вытесняет обычную воздушную среду, что предотвращает металл от излишнего окисления. Если быть до конца честным, то кислород и в этом случае выделяется из двуокиси углерода, но в гораздо меньшем количестве, чем, если бы сварка проводилась без него.
Предотвращение окисления позволяет сохранить больший объем металла, которые не перешел в оксиды (FeO). В итоге металл не сгорает, а только плавится, выделяется меньше шлака (оксидов).

Как правило, двуокись углерода получают из углекислоты (ГОСТ 8050 — 76), фактически это сжиженный газ. Углекислота хранится в специальных баллонах объемом по 40 кг, при этом углекислоты заправляют в баллон лишь 25кг. При испарении 1 кг жидкой углекислоты при 0°С и 760 мм рт. ст. образуется 506,8 л газа, то есть 25 кг углекислоты составят 12,67 м3 газа. А вот какие должны быть баллоны, для хранения углекислоты мы поговорим далее. Углекислота бывает технической или пищевой. В принципе подойдёт любая, но в технической меньше содержание водяных паров, которые совсем ни к чему в зоне свариваемых деталей.
Если вместо двуокиси углерода в качестве защитного применить аргон, то сваривать можно и цветные металлы – нержавейку, алюминий, латунь и другие сплавы и металлы. При одном обязательном условии, что вы будете применять соответствующую сварочную проволоку – т.е. из нержавейки или алюминия. Что касается сварки неплавящимся электродом (TIG сварка), то этот вид сварки требует большей сноровки, и менее удобен для сварки кузовного металла. Хотя, качество сварки этим способом – вне конкуренции.
Баллон для углекислоты
Здесь возможны варианты. Можно купить малогабаритный импортный баллон с углекислотой, но это дороговато. Более ходовой слчай, это стандартный отечественный баллон объёмом 40 или 25 литров. Углекислый газ, вернее углекислота в баллонах находится в жидком состоянии и занимает чуть больше половины их объёма. В остальной половине находится газ в своей естественной фазе — газообразной.

Если для вас сварка – не случайный эпизод, а дело жизни – покупайте не большой баллон, литров на 20 литров. Такого баллона хватит надолго – на год, а то и больше, при этом перетаскивать его можно в одиночку. И ещё. Такой баллон легко умещается на заднем сидении практически любой легковушки.
Что касается 45 литрового баллона, то он, конечно, работает ещё дольше. Но он тяжеловат для оперативного перемещения. Перетаскивать в одиночку такой баллон, особенно заправленный, очень тяжело – можно надсадиться. Остаётся потихоньку перекатывать…
Можно ли для полуавтоматической сварки применять обычный газовый баллон
Некоторые наверное очень хотели бы сэкономить, применив обычный газовый баллон, при проведении сварочных работ полуавтоматической сваркой. И если по объему у обычного газового баллона все в порядке, то насчет его давления и присоединительной резьбы, такого не скажешь.
Во-первых рабочее давление у баллона для углекислоты порядка 14,7 МПа (150 атмосфер). В обычном газовом баллоне рабочее давление составляет всего лишь 1,6 МПа (16 атмосфер).
Во-вторых, присоединительная резьба на обычном газовом баллоне не обеспечит соединения редуктора высокого давления с баллоном без применения переходника.
То есть, обычный газовый баллон использовать для хранения углекислоты и применения в полуавтоматической сварке нельзя.
Редуктор для полуавтомата для проведения сварочных работ
Редуктор для отечественных баллонов можно купить в сварочных отделах инструментальных магазинов. Корпус редуктора выкрашен в чёрный цвет (как и сам баллон под углекислоту), и имеет регулятор давления газа на выходе и манометр.
Манометр имеет две шкалы и показывает как давление газа на выходе, так и его расход в литрах в минуту.
Редуктор крепится к баллону накидной гайкой на 32. Не забудьте установить паронитовую прокладку, иначе соединение будет «течь»
Годится и кислородный редуктор. У такого редуктора два манометра – один показывает давление непосредственно в баллоне, а другой на выходе редуктора. Давление газа на выходе регулируется точно так же, как и у углекислотного редуктора. Основное различие в том, что корпус кислородного редуктора окрашен в голубой цвет.
Сварочная проволока для полуавтомата
Проволока должна быть омеднённой, нашей, или импортной. Наша проволока может называться СВ08Г2С, или СВ08Г2 (диаметр 0,8 мм). Сварка будет успешной с любой проволокой, лишь бы она была омеднённой и без грязи и ржавчины.
В некоторых случаях сварка может вестись так называемой “флюсовой”, или “самозащитной” проволокой. Она сделана по технологиям порошковой металлургии и содержит защитный флюс, и, следовательно, не требует применения защитного газа.
Но такая проволока значительно дороже обычной, да и сварные швы выглядят не так красиво, как при сварке обычной проволокой в среде углекислого газа.
Наиболее распространённый диаметр сварочной проволоки – 0,8 мм. Её можно купить практически в любом сварочном отделе любого инструментального и даже хозяйственного магазина. Этой проволокой можно варить как тонкий (0,7 – 0,8 мм), так и достаточно толстый металл – 4 мм и толще.
Если вы специализируетесь на сварке тонкого (от 0,6 мм) металла, то удобнее использовать проволоку диаметром 0,6 мм. Этой же проволокой вы можете варить и толстый металл – от 4 мм и толще.
Кстати, проволока диаметром 0,6 мм бывает только импортная. Во всяком случае, лично мне отечественная проволока такого диаметра не попадалась.
Можно ли в полуавтомате применять обычную проволоку
Как мы рассказали выше, основной задачей двуокиси углерода является предотвращение окисления. Дело в том, что частично в этом процессе участвует также и сварочная проволока. Когда металл окисляется, то первыми компонентами, которые участвуют в окислении металла, являются марганец и кремний. Для того, чтобы полезный объем кремния и марганца сохранялся в металле конструкции, в сварочную проволоку также добавляют эти элементы. При этом, кремний и марганец из проволоки окисляются в первую очередь, заменяя собой элементы из металла конструкции, которую мы свариваем. Тем самым сохраняя объем металла в свариваемых деталях.
То есть, использование обычной проволоки не даст желаемых результатов.
Углекислотный сварочный полуавтомат – примеры полуавтоматов и основные органы управления для сварки кузова.
Далее в статье, мы более подробно затронем принцип использования управляющих органов сварочного полуавтомата для кузовного ремонта автомобиля, в случае сварки кузова автомобиля своими руками, а также наглядно продемонстрируем все подключения, необходимые для начала сварочных работ.

(на фото полуавтомат — Блю Велд 4.135)
Первоначально взгляните на переднюю панель полуавтомата. Как правило здесь есть выключатель, регулятор тока сварки, регулировка скорости подачи проволоки.
Теперь перейдем к подключения баллона высокого давления.

Баллон и редуктор без которого качественные сварочные работы кузова невозможны
Далее показан пример «заправки» проволоки в сварочный аппарат

Подающий механизм и бобина с проволокой полуавтомата для сварки кузова Пантер 132
Второй возможный вариант «заправки» проволоки в полуавтомат

Подающий механизм и бобина полуавтомата для сварки кузова Блю Велд 4.135.
Подготовка полуавтомата к работе для сварки кузовных деталей автомобиля.
Что нужно сделать перед подключением сварочного полуавтомата.
Прежде, чем пускаться в рассуждения по поводу того, как правильно подключить полуавтомат, вы должны провести тест – тест гаражной сети на нагрузочную способность.
Говоря русским языком, вы должны выяснить, потянет ли гаражная сеть такую нагрузку,ток, какой потребляет сварочный полуавтомат.
Суть этого теста заключается в следующем: вы должны измерить тестером напряжение в гаражной сети, к которой подключена нагрузка мощностью 2,5-3 кВт. Это может быть электроплитка, утюг или их комбинация.
Если напряжение под нагрузкой меньше 205 – 210 Вольт, то работа обычного полуавтомата становится проблематичной.
Если у вас – инверторный полуавтомат, то он несколько лучше переносит пониженное напряжение.
Но если в гаражной сети под нагрузкой всего 170 – 180 вольт, то нормальная сварка невозможна.
Это значит, что вы сначала должны решить вопрос с сетью, вернее с током, а затем уже думать о дальнейшем
О том, как готовить полуавтомат к работе, написано в мануале к нему. Но, у вас может быть б/у аппарат, купленный с рук, или просто могут возникнуть те или иные вопросы поэтому о подготовке к сварке кузова автомобиля далее:
1. На первом этапе “заряжаем” полуавтомат сварочной проволокой. Для этого придётся:
а) Снять (или отвинтить) газовое сопло сварочной горелки.
б) Отвинтить медный наконечник сварочной горелки. Это делают ключом или пассатижами.
в) Отвести прижимной ролик подающего механизма.
г) Установить евробобину с проволокой.
д) Устанавливаем нужную полярность сварочного тока, а именно: при сварке флюсовой проволокой – плюс на зажиме, минус – на горелке. В этом случае максимум тепловыделения будет на проволоке, что необходимо для активации содержащегося в ней флюса. Такая полярность называется прямой.
Если вы варите с углекислым газом обычной проволокой, то полярность будет обратной – плюс на горелке, минус на зажиме. В этом случае максимум тепловыделения будет на свариваемом металле.
Переключение полярности производится перестановкой клемм (см. фото).
е) Завести руками конец проволоки в подающий канал на 10 – 20 сантиметров. Делайте это аккуратно, чтобы проволока не «осыпалась» с бобины. Проволока должна быть абсолютно ровной, безо всяких резких изгибов. Если изгибы есть, то острыми кусачками откусите дефектный конец, и только потом продолжайте работу.
ж) Удерживая проволоку от «осыпания», подведите прижимной ролик. Проследите за тем, чтобы проволока попала в канавку на ведущем ролике.
Кстати, канавок может быть две – одна для проволоки диаметром 0,6мм, другая – для 0,8мм. Это значит, что подающий ролик нужно установить так, чтобы проволока попала в «правильную» канавку.
Если канавка на ролике одна – значит, ролик универсальный и париться не о чем.
и) Подключаем полуавтомат к сети, и нажимаем на клавишу на рукояти сварочной горелки. Проволока приходит в движение, и через некоторое время появляется на выходе сварочной горелки. Для ускорения процесса протяжки проволоки можно выставить максимальную скорость подачи проволоки. Обычно, для этого достаточно повернуть плавный регулятор величины сварочного тока до упора вправо. Подающее устройство начинает громко визжать, и проволока очень скоро вылетает из подающего канала.
Кстати, о клавише: когда вы нажимаете на неё, сначала открывается подача газа, и только в следующий момент включается подача проволоки и сварочного тока. Подача газа открывается газовым клапаном, расположенным, как правило (но не всегда), в горелке.
к) Надеваем на проволоку нужный медный наконечник, и завинчиваем его ключом или пассатижами. Кстати, у наконечника должен быть соответствующий диаметр отверстия – или под проволоку 0,6мм, или под 0,8мм, или под другую. Обычно на фирменном наконечнике есть клеймо с диаметром проволоки.
м) Устанавливаем газовое сопло.

Горелка СО-2 сварочного полуавтомата
2. На втором этапе подключаем углекислый газ.
Для этого придётся:
а) Установить редуктор на баллон с углекислотой.
б) Соединяете шлангом редуктор и полуавтомат. Здесь тоже возможны варианты – либо на вашем аппарате имеется штуцер для подключения шланга, либо из полуавтомата выходит тонкая длинная полипропиленовая трубка.
В первом случае всё просто – соединяете оба штуцера – и на редукторе, и на аппарате резиновым, лучше кислородным, шлангом (внутренним диаметром 6мм) нужной длины. Штуцер на редукторе должен иметь соответствующий шлангу диаметр (штуцера бывают на 6, 8 или 12 мм)
Крепление шланга на штуцерах – с помощью червячных хомутов.
В случае полипропиленовой трубки подключение происходит несколько по-другому: в комплект таких полуавтоматов входит переходник, с помощью которого полипропиленовую трубку можно подключить к резиновому шлангу. А шланг подключают к редуктору уже известным способом.
Регулировка сварочного полуавтомата при проведении сварки кузова
Перед тем, как начать работать, вы должны провести ряд регулировочных работ:
а) Отрегулировать натяжение сварочной проволоки. Это делается с помощью пластиковой гайки, установленной на оси бобины. Закручивая гайку, вы увеличиваете трение между бобиной и опорой, на которой она находится. В результате в процессе протяжки проволока автоматически натягивается пропорционально установленной вами силе трения.
Или другим способом, определяемым типом вашего полуавтомата. Так или иначе, натяжение проволоки должно быть таким, чтобы проволока не «осыпалась» с бобины, но и не особенно затрудняло протяжку.
б) Отрегулировать силу прижима прижимного ролика в подающем механизме. Сила прижима должна быть такой, чтобы проволока уверенно, без проскальзывания между роликами, подавалась в канал при любых изгибах подводящего шланга.
Но, с другой стороны, проволока не должна ломаться на входе в подающий канал, если по – какой либо причине застряла в нём.
Например, проволока приварилась к медному наконечнику и «встала». Если ролик прижат чрезмерно сильно, то проволока сломается в промежутке между роликом и входом в подводящий канал, а если прижим нормальный – то начнёт проскальзывать.
в) Отрегулировать расход газа. Для этого медленно открываем вентиль на 1-2 оборота на газовом баллоне. Регулятором давления на редукторе предварительно выставляем давление на выходе порядка 2 Кг/см.
Далее.
Нажимаем на клавишу, расположенную на рукояти сварочной горелки. Нажимаем так, чтобы проволока осталась «стоять», а газовый клапан открылся. Вы услышите лёгкое шипение газа, выходящего из сопла газовой горелки (можете его понюхать – пахнет кислятиной). Хотя нюхать конечно не стоит, так как это все таки двуокись углерода, то есть возможно кислородное голодание.
В это время расход газа (его величину смотрите на манометре по шкале расхода) должен составлять 8-10 литров в минуту.
Если расход сильно отличается от рекомендованного, корректируете его.
Учтите, что искомый параметр – расход газа, а не его давление.
Расход газа зависит от величины сварочного тока. Простое правило: чем больше ток, тем больше расход. Величина расхода 8-10 литров оптимальна при сварке металла толщиной 0,8мм. Поэтому, окончательно корректируете величину расхода газа исходя из конкретной задачи.
г) Последняя и важная регулировка – это регулировка сварочного тока. Но её лучше делать в непосредственно в процессе сварки.
Конечно стоит заметить, что для качественного проведения сварочных работ нужна практика, с которой в последствии придет опыт и профессионализм проведения сварочных кузовных работ.
Необходимое оборудование для обеспечения защиты жизни и здоровья при проведении сварочных работ
Если у вас есть сварочный аппарат, то обязательно должна быть и маска. Она позволит вам спокойно смотреть на ярчайшую электрическую дугу и расплавленный металл и контролировать процесс сварки, а так же защитит ваши лицо и глаза от жесткого ультрафиолета (его излучает электрическая дуга), едкого дыма и брызг расплавленного металла. Лучше всего, если это будет маска типа “Хамелеон”. Эти маски имеют защитный светофильтр электрооптического типа с управлением от фотодиодов. То есть, прозрачный в обычных условиях светофильтр в момент вспышки дуги моментально затемняется, и ваши глаза не успевают нахвататься “зайцев”. После того, как дуга погасла, светофильтр опять становится прозрачным. В процессе сварки можно менять величину затемнения светофильтра, что позволяет подбирать комфортные условия работы.
Защитная маска сварщика – простая или «Хамелеон»

Защитная одежда – специальная роба, или хотя бы краги для защиты рук от ожогов.
После проведения кузовных операций по ремонту кузова с использованием сварочного аппарата, в последующем необходима будет шпатлевка, грунтовка и покраска. Дополнительную информацию по данной теме можно найти в статье «Покраска кузова автомобиля: технология покраски и рекомендации при проведении покрасочных работ «